El hot tapping tiene fama de riesgoso, y con razón si se hace sin preparación. Pero es un procedimiento que la industria usa hace décadas y que está bien documentado. La práctica recomendada API RP 2201, por ejemplo, es una referencia habitual para hot tapping seguro en instalaciones de petróleo y petroquímica. Lo que decide si sale bien es el trabajo previo.
Estos son los puntos que revisamos en Tramek antes de cada intervención.
1. Estado y espesor de la cañería
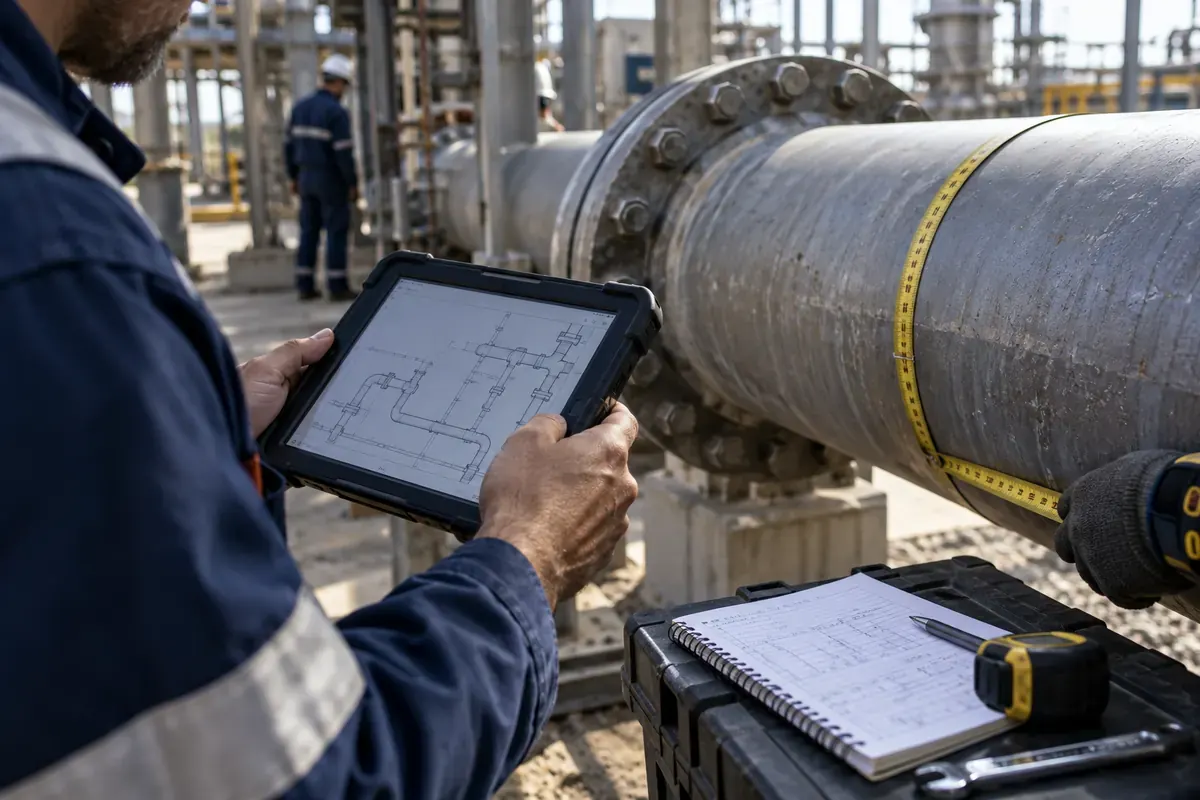
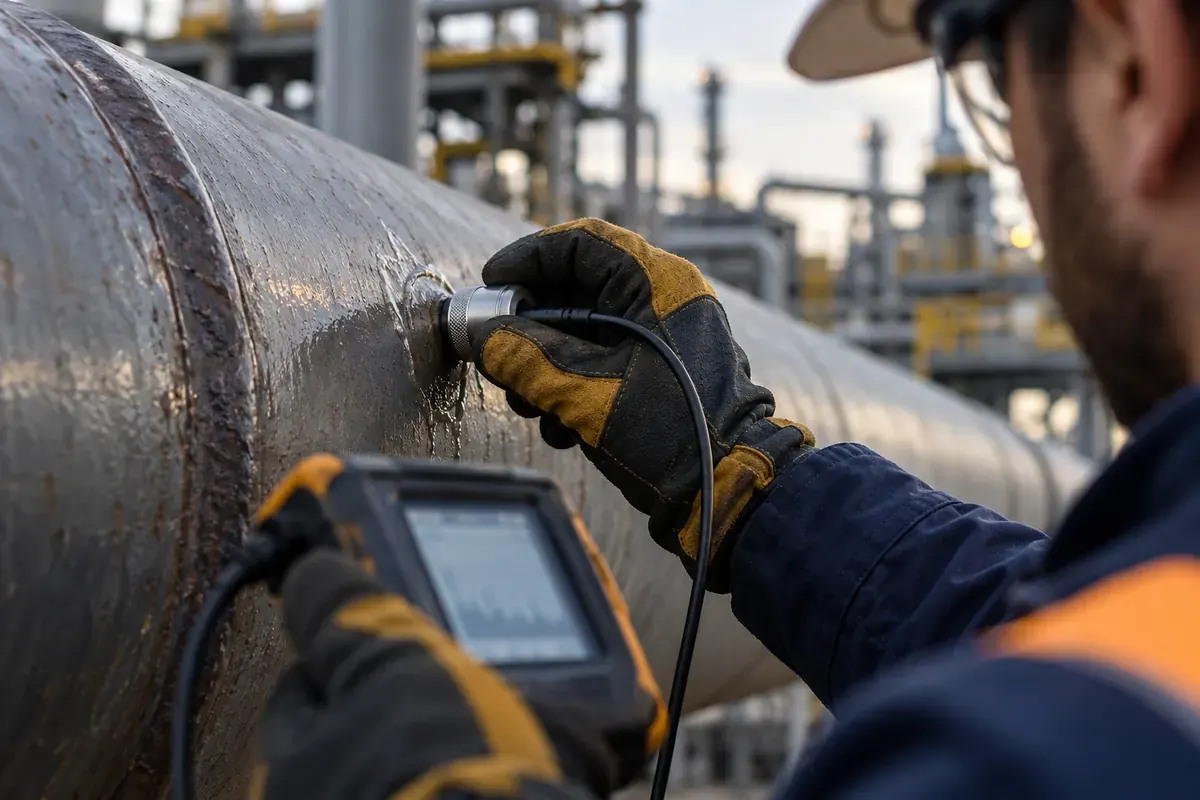
Antes de soldar sobre una línea en servicio hay que saber cuánto metal queda. Medimos el espesor con ultrasonido en el punto de intervención y alrededor, y buscamos corrosión, laminaciones o daños. Si el tubo no está en condiciones, se busca otro punto o se cambia el método.
2. El fluido
Cada fluido se comporta distinto. Hay que saber si es inflamable, si reacciona con el calor de la soldadura, si es tóxico o corrosivo, y si arrastra sólidos. Con esa información se eligen los sellos, los materiales del accesorio y las medidas de protección. Algunos fluidos, en ciertas condiciones, simplemente no se intervienen en caliente.
3. Presión, temperatura y flujo
Las condiciones de operación definen la clase del accesorio y de la válvula, y el tipo de máquina. El flujo también importa durante la soldadura: una línea con flujo se lleva parte del calor y ayuda a controlar la temperatura de la pared. Una línea detenida o con muy poco flujo cambia el análisis.
4. Soldadura en servicio
Soldar sobre una cañería con presión exige un procedimiento calificado y soldadores con experiencia en este tipo de trabajo. Hay que fijar bien el accesorio sin que el calor atraviese la pared ni dañe el material.
5. Prueba del conjunto
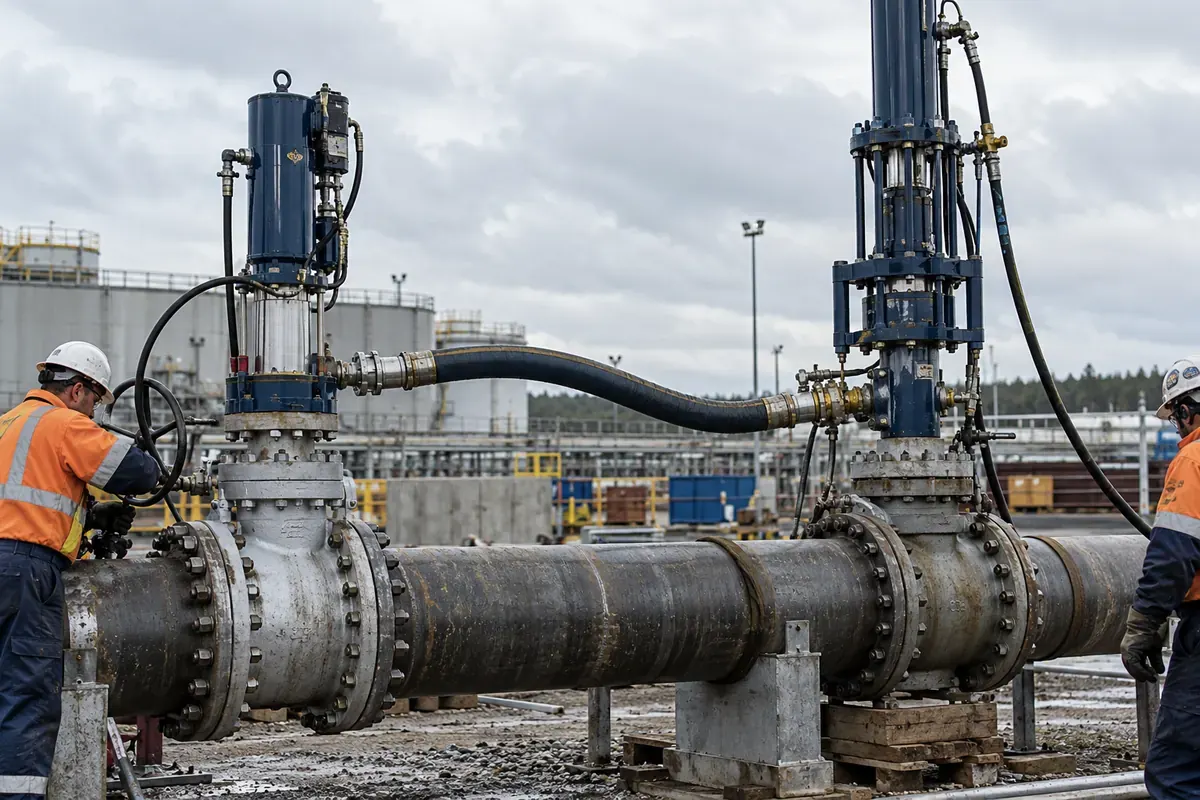
Con el accesorio y la válvula instalados, se prueba el conjunto con presión antes de montar la máquina. Si hay una fuga, aparece aquí y se corrige sin haber cortado nada.
6. Equipo revisado
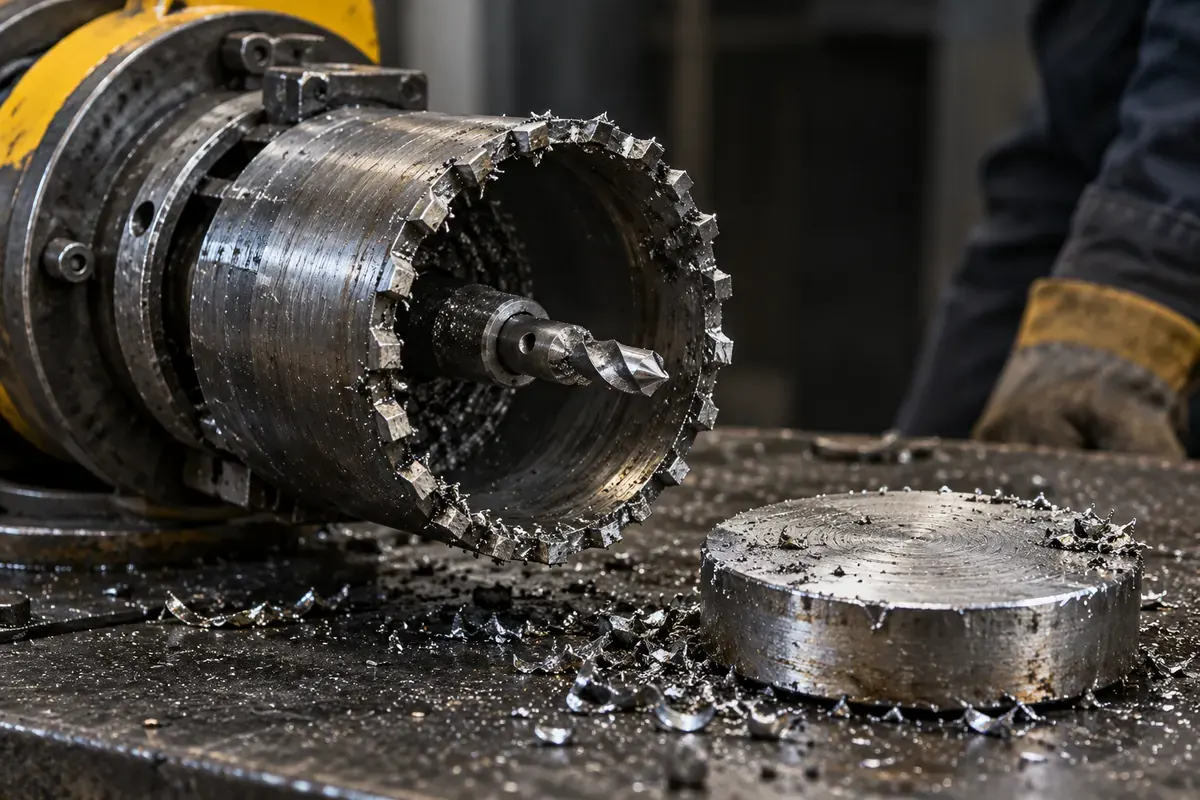
La tapping machine tiene que llegar a terreno revisada: sellos, sistema de avance, cortador y broca piloto. Por eso mantenemos nuestros propios equipos y también ofrecemos mantención y reparación a terceros.
7. Plan de trabajo y de respuesta
Antes de empezar, el equipo de terreno y el cliente acuerdan el procedimiento, las señales de alto, quién opera las válvulas de la planta y qué hacer si algo no sale como estaba previsto. En instalaciones con hidrocarburos se suma el control de atmósfera y de fuentes de ignición.
Ninguno de estos puntos es opcional. Si un contratista no le pregunta por el espesor, el fluido o las condiciones de operación antes de cotizar, desconfíe.